Le conifere sono tra le principali materie prime utilizzate per ottenere cellulosa e pasta di legno destinate alla fabbricazione della carta. Pino, larice e abete forniscono fibre lunghe, mentre le latifoglie, come pioppo, faggio e betulla, forniscono fibre corte.
Le fibre di legno dolce sono, in media, più di tre volte la lunghezza di quelle contenute nei legni duri, da cui l'origine dei termini "pasta di fibre lunghe" e "pasta di fibre corte". E poiché l'aumento della lunghezza delle fibre di solito si traduce in un maggiore legame tra le fibre, le paste di legno tenero conferiscono maggiore resistenza ai prodotti in cui sono realizzate, rispetto alle paste di legno duro fabbricate con lo stesso processo.
Quali conifere forniscono cellulosa
Gli alberi da carta sono le conifere, pino, larice e abete, che forniscono fibre lunghe, e le latifoglie, pioppo, faggio e betulla, che forniscono fibre corte.
La pasta di legno chimica di conifere è un tipo di pasta prodotta da alberi di conifere, come pino, abete rosso e abete.
Questa polpa è prodotta da alberi di conifere che si trovano principalmente in Canada, nei paesi nordici e in Russia, in particolare, la Siberia. Le specie più comuni sono il pino e l'abete rosso.
S. SBSK è la polpa di kraft prodotta da alberi di conifere tradizionalmente trovati negli Stati Uniti meridionali, principalmente varie specie di pini.
Il pino radiata è un albero di conifere che si trova principalmente in America Latina e Oceania, così come nella costa occidentale degli Stati Uniti, ma non è usato per la pasta di legno.
Cellulosa, lignina e struttura del legno
Il legno è composto da centinaia di molecole complesse.
In generale, ogni specie può essere classificata in una delle due famiglie principali, i legni duri, varietà decidue a foglia larga conosciute tecnicamente come angiosperme, e i legni dolci, conifere con ago o "sempreverdi".
Nel complesso, i legni duri contengono più cellulosa ed estratti, e meno lignina, rispetto ai legni dolci; inoltre, di solito hanno una luminosità iniziale più elevata.
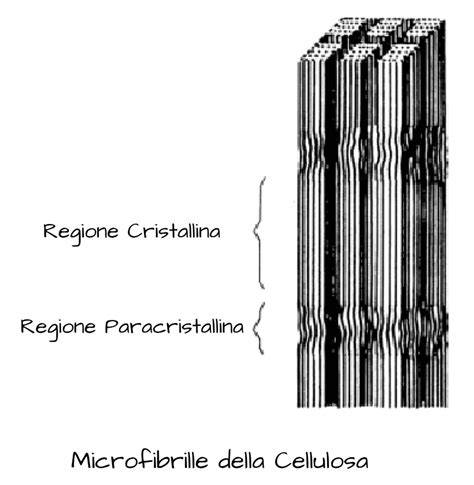
La cellulosa è il principale costituente dei tessuti vegetali, a destra la rappresentazione schematica di alcune fibre avvolte in uno strato di sostanze incrostanti.
La lignina è la sostanza che cementa le fibre all'interno del legno. La sfibratura riduce il legno in agglomerati di fibre dove la cellulosa è cementata con la lignina.
Il filo incrostato si presenta duro e rigido, mentre quello pulito è flessibile e morbido; allo stesso modo le fibre molto lignificate si presentano rigide e dure, paste legno da sfibratore o termomeccaniche, mentre le fibre delignificate sono flessibili e morbide, cellulose bianchite.
Da impasti contenenti in prevalenza fibre a pareti spesse dovremo aspettarci carte più voluminose, meno resistenti alla trazione ed alla piegatura, più resistenti alla lacerazione, più opache.
Anche da fibre molto lignificate, paste legno, dovremo aspettarci carte più voluminose ed opache, ma meno resistenti e più fragili in piega.
Le carte di pura cellulosa sono quasi illimitatamente durevoli nel tempo e, non contenendo lignina, ingialliscono in modo trascurabile.
Quale parte dell'albero viene utilizzata
Bisogna tuttavia precisare che solo una minima parte del legno è utilizzata per la cellulosa, e cioè la parte più povera dell’albero, fatta di tronchi e rami di piccolo spessore.
I tronchi più grossi sono solitamente destinati alla produzione di tavolato.
Possono essere usati sia i tronchi interi che gli scarti di segheria.
Per quanto concerne la parte di legname, quantitativamente meno consistente, che proviene dalle foreste, si tratta sempre o dell'utilizzo di sottoprodotti, alberi non adatti alla segagione, cime di piante più grandi, ecc., oppure proveniente da piantagioni di alberi a rapida crescita, 6-8 anni, messi a dimora proprio ad uso industriale.
Le materie prime non sono però sufficienti: esse costituiscono solo la parte fibrosa della carta, alla quale devono essere aggiunte le materie collanti, quelle coloranti, e sostanze speciali per diminuirne la trasparenza.
Le fibre vegetali provengono in massima parte dal legno, anche se possono essere ricavate da piante annuali quali la paglia di grano o di riso, le canne, lo sparto, la canapa, il lino, il kenaf, ecc.
Le fibre del cotone, del lino e della canapa, che contengono cellulosa in altissima percentuale, costituirono per lungo tempo, fino alla metà dell'Ottocento, le materie prime per la fabbricazione della carta.
Ad esse si sostituirono, rivoluzionando il sistema produttivo, la pasta di legno, o cellulosa, ottenuta da diversi alberi, quali l'abete, il pino, la betulla, il pioppo, o, in misura minore, la paglia di juta o la canna.
Fibre lunghe delle conifere e fibre corte delle latifoglie
Le conifere in genere forniscono una cellulosa a fibra lunga, mentre per la fibra corta si impiega prevalentemente l'eucalipto, una piantagione che ha un tempo di maturazione più veloce.
L'aumento di disponibilità di materiali a fibra corta provenienti da piante annuali e da latifoglie ha spinto l'industria cartaria ad incrementarne l'impiego negli impasti limitando il consumo delle cellulose a fibra lunga di conifere.
La polpa NBHK è prodotta da alberi di latifoglie che crescono principalmente nelle regioni meridionali del Canada e nelle aree forestali settentrionali degli Stati Uniti.
Le specie sono principalmente acero, betulla, faggio e frassino.
SBHK è molto simile alla sua controparte settentrionale. Le specie includono tutto il legno duro coltivato negli Stati Uniti, sia negli ecosistemi settentrionali che meridionali.
La polpa di eucalipto è diventata il più grande segmento di pasta di mercato per tonnellaggio.
Importanti in Europa, Asia e in particolare in America Latina, gli alberi di eucalipto sono favoriti per il loro ciclo di vita relativamente breve, 7-8 anni fino alla piena crescita, e per l'alta qualità per la polpa del kraft.
| Alberi | Tipo di fibra | Impiego o caratteristica |
|---|---|---|
| Pino, larice e abete | Fibre lunghe | Maggiore resistenza e legame tra le fibre |
| Pioppo, faggio e betulla | Fibre corte | Impiego negli impasti per limitare il consumo di cellulose a fibra lunga |
| Eucalipto | Fibre corte | Ciclo di maturazione più veloce |
Dalla foresta alla cellulosa
La pasta di legno chimica viene prodotta cuocendo trucioli di legno in una soluzione chimica, come idrossido di sodio o anidride solforosa, per dissolvere la lignina e separare le fibre di cellulosa.
Nelle paste di cellulosa i tronchi di legno scortecciati vengono sminuzzati e ridotti in chips, cioè pezzetti di legno.
I tronchi di legno scortecciati vengono ridotti in pezzetti, chips.
Tali chips vengono portati nel bollitore, un contenitore cilindrico, dove sono trattati con vapore e sostanze chimiche.
La bollitura è un processo chimico che riduce le fibre allo stato elementare, separandole le une dalle altre, senza lignina.
La lignina viene sciolta e si liberano le fibre di cellulosa.
Il processo prevede la "digestione", cottura, di trucioli di legno in una soluzione alcalina per diverse ore, durante le quali le sostanze chimiche attaccano le molecole di lignina, spezzandole in segmenti più piccoli che vengono sciolti e successivamente rimossi.
Il processo che si indica generalmente come "semi-chimico" consiste in un trattamento del legno sminuzzato con gli stessi reattivi adoperati nella cottura dei vegetali per la produzione della cellulosa, ma limitandone l'azione.
La pasta chimica di legno di conifera ha elevata resistenza, brillantezza e opacità, che la rendono adatta a queste applicazioni.
La pasta chimica di legno di conifera può essere utilizzata anche per produrre il rayon, una fibra sintetica derivata dalla cellulosa, e derivati della cellulosa, come l'acetato di cellulosa e il nitrato di cellulosa.
Produzione della carta
Processi meccanici e termomeccanici
In passato la tecnologia disponibile per eseguire l'operazione di spappolatura era limitata in una posizione a una di due distinte procedure: una meccanica e l'altra di natura chimica.
La scelta è stata determinata dal progetto iniziale del mulino, dalle specie legnose disponibili e dall'applicazione finale.
Oggi i mulini hanno la capacità di combinare aspetti di entrambi i processi.
Le paste meccaniche sono caratterizzate dal fatto che nel prodotto finale viene mantenuta una percentuale molto elevata, 80-95%, dei componenti originali in legno.
Questo processo prevede che i tronchi scortecciati vengano forzati contro un'enorme pietra abrasiva rotante, che distrugge le fibre dal legno.
Questo è seguito da un processo di screening per rimuovere i brividi, schegge sovradimensionate, e altre particelle indesiderabili.
Le paste meccaniche sono ottenute a freddo, con il solo procedimento meccanico.
I tronchetti di legno vengono sfibrati grazie a una mola, cioè un grande cilindro abrasivo, e raffinati.
I tronchi scortecciati sono tagliati per entrare nello sfibratore.
Lo sfibratore è una macchina con una mola di pietra artificiale che ruota, ad alta velocità.
I tronchi, caricati dall’alto, sono trascinati da due catene contro la mola che distacca e sminuzza i gruppi di fibre.
Le fibre sono allontanate da un getto d’acqua, che raffredda anche la superficie di pietra.
RMP utilizza trucioli di legno come input principale che vengono quindi alimentati tra due grandi dischi di metallo in una raffineria.
Questo processo prevede una fase iniziale in cui i trucioli di legno, prima di entrare in una raffineria pressurizzata, vengono ammorbiditi dal vapore.
Ciò facilita la separazione meccanica della cellulosa e riduce i danni alle singole fibre.
CTMP tratta chimicamente i chip prima del riscaldamento e della defibrazione meccanica, portando alla polpa che ha ulteriori miglioramenti nelle proprietà fisiche rispetto al TMP.
Nelle paste termomeccaniche i chips di legno vengono trattati a temperature inferiori ai 100°C: per questo motivo la lignina viene solo parzialmente ammorbidita, e non eliminata del tutto.
Le paste meccaniche e termomeccaniche sono paste ad alta resa: si ottengono circa 95 kg di pasta ogni 100 kg di legno impiegato, cioè una resa del 95%.
Le paste semichimiche trovano comunque il loro impiego nella produzione di carta da giornale, da stampa, nel cartone ondulato, ecc.
Le paste C.T.M.P. e C.M.P. utilizzano frequentemente il pioppo, anche di provenienza nazionale, come essenza apprezzata per produrre C.T.M.P. o C.M.P.
Il processo chimico kraft e il processo al solfito
Oltre alla separazione delle fibre di cellulosa dalla "matrice di legno", uno degli obiettivi della polpa chimica è rimuovere il più possibile dalla lignina e dagli estratti.
Ciò si traduce in una resa molto più bassa, di solito tra il 40% e il 55% della sostanza legnosa originale, e, quindi, un costo molto più elevato di quello associato ai metodi meccanici.
Inoltre, le spese in conto capitale associate alla costruzione di una fabbrica di pasta chimica sono significativamente più elevate.
Rispetto alle loro controparti meccaniche, tuttavia, questi gradi sono costituiti da fibre che sono molto più lunghe e più flessibili.
Questo processo è diventato la fonte più importante al mondo di pasta di legno.
Una caratteristica significativa della tecnologia di pulping di Kraft è il suo sofisticato sistema di recupero; qui, i prodotti chimici utilizzati nel processo vengono catturati ed estratti per il riutilizzo, contribuendo così a minimizzare sia i costi delle materie prime sia l'impatto ambientale.
La polpa di kraft non sbiancata è di colore marrone scuro.
Prima di poter essere utilizzata in alcune applicazioni, deve essere sottoposta ad una serie di fasi di sbiancamento, con conseguente sia un prodotto bianco che una spesa di produzione aggiuntiva.
Il procedimento al "solfato" in alcuni stabilimenti è stato reso continuo e controllato automaticamente.
Il procedimento al bisolfito, a parte i miglioramenti apportati nei dettagli, è stato, in alcune fabbriche straniere, integrato con impianti atti a concentrare e bruciare i liscivi di scarico in modo analogo a quanto già praticato per il processo al solfato.
In ambiente acido, solfito, si ottengono cellulose dette al solfito.
La polpa di solfito commerciale fu introdotta nel 1867 e all'inizio del 1900 aveva superato la polpa meccanica come processo principale per la produzione di pasta di legno.
La polpa di Kraft fu sviluppata solo pochi anni dopo, ma sarebbe diventata popolare solo negli anni '40, quando fu sviluppata la caldaia di recupero, permettendo alle cartiere di Kraft di riciclare quasi tutti i loro prodotti chimici.
La polpa del mercato dei solfiti rimane ancora oggi, ma è solo una frazione delle dimensioni del mercato della polpa di kraft.
Le polpe del mercato dei solfiti hanno generalmente una resa più elevata e si caratterizzano per essere più facili da candeggiare rispetto alla polpa di kraft.
Resa e proprietà delle fibre di conifera
Le fibre di conifera sono particolarmente importanti quando la carta deve possedere resistenza, tenacità e capacità di mantenere la propria integrità durante la lavorazione.
Tutte le paste NBSK hanno fibre lunghe e la loro inclusione nell'arredamento della carta è spesso per struttura.
Le fibre più lunghe favoriscono un maggiore legame tra gli elementi fibrosi.
Le fibre delignificate sono flessibili e morbide, mentre le fibre molto lignificate sono rigide e dure.
Per questo le paste chimiche di conifera vengono utilizzate soprattutto quando occorre ottenere una struttura resistente, mentre le paste meccaniche e termomeccaniche consentono rese più elevate e producono carte più voluminose e opache.
La pasta di legno chimica di conifere viene utilizzata principalmente per la produzione di prodotti di carta, come carta da stampa e da scrittura, carta velina, cartone e cartone.
La polpa di lanugine, detta anche polpa di sminuzzamento o polpa soffice, è un tipo di polpa chimica ottenuta da legni dolci di fibre lunghe.
Parametri importanti per la polpa di lanugine sono la massa e l'assorbimento di acqua.
Oltre il 90% delle polveri di lanugine sono paste di legno tenero chimico completamente sbiancate, di cui oltre il 90% sono polpe di kraft.
La fonte di materie prime più comune per le polpe di lanugine è il kraft di legno tenero sbiancato meridionale, SBSK, di pino mugo.
SBSK di altre specie e NBSK sono anche usati per produrre polpa di lanugine.
Fibre più spesse sono preferite per migliorare la massa.
Le paste di lanugine sono utilizzate come materia prima nel nucleo assorbente dei prodotti per la cura della persona come pannolini, prodotti per l'igiene femminile, spugna assorbente per via aerea, in quanto tale o con superassorbenti e/o fibre sintetiche.
Preparazione della pasta per carta
La pasta per carta è una massa di materiale fibroso in sospensione nell’acqua.
La pasta ottenuta o con il bollitore o con lo sfibratore ha l’aspetto di una schiuma biancastra, formata da milioni di fibre in sospensione nell’acqua.
A seconda della carta da produrre si farà un impasto diverso.
Le materie prime sono sottoposte ad operazioni preliminari che disintegrano i tessuti e isolano le fibre riducendole ad una massa fibrosa che prende il nome di pasta.
Le paste scelte vengono introdotte in una macchina detta raffinatore, che la rimescola e la rende omogena.
Poi l’impasto passa al miscelatore dove sono aggiunte altre sostanze.
La preparazione dell’impasto prevede l’aggiunta di prodotti che si dividono in sostanze di carico e collanti.
Le sostanze di carica rientrano nelle categorie dei carbonati, degli ossidi, dei solfati e solfuri.
Le sostanze collanti sono la resina, l’amido, la caseina, le cere ecc.
Formazione del foglio nella macchina continua
L’impasto fibroso viene portato alla macchina continua che fabbrica il foglio.
La fabbricazione a macchina può essere effettuata con macchine continue in piano o in tondo che producono cioè fogli o nastri di carta.
La cassa d’afflusso ha il compito di distribuire uniformemente sulla tela di formazione l’impasto diluito.
La tela di formazione è una rete di fili di nylon intrecciati che gira a nastro continuo.
La tela di formazione e la tavola piana, che è composta da vari elementi drenanti, foils, vacufoils, casse aspiranti, consentono di drenare l’acqua trattenendo le fibre ed i componenti dell’impasto.
Dopo il primo tratto della tavola piana la leggera depressione creata dai foils non è più sufficiente a togliere l’acqua ed è necessario ricorrere ad elementi drenanti, vacufoils, casse umide, casse aspiranti, cilindro aspirante, che, creando un vuoto sempre più alto sotto la tela, costringono l’acqua a lasciare la fibra.
La pressa è costituita da alcune coppie di cilindri ravvicinati.
Il feltro umido quindi, oltre alla funzione di sostegno, funge anche da ricettore d’acqua e da tutore della integrità del foglio umido.
Per andare oltre il 50%, che è attualmente un valore limite raro e di tutto rispetto, bisogna togliere l’acqua con un altro sistema.
Abbiamo già detto dell’importanza del ruolo svolto dall’acqua nella fabbricazione della carta.
Cellulosa vergine, carta riciclata e gestione forestale
L'uso della carta ecologica è molto importante per la salvaguardia delle foreste.
L’80% della deforestazione del mondo è causata dalla produzione intensiva di materie prime.
Parliamo soprattutto di monocolture intensive come soia, olio di palma, cacao, carne, avocado, che sono i responsabili di una distruzione senza precedenti.
Dal punto di vista etico ed ecologico è preferibile utilizzare carta riciclata post consumo, ma il consumo globale odierno richiede anche l’uso di cellulosa vergine, per cui è bene affidarsi a criteri di gestione forestale responsabile.
Un notevole lavoro è stato compiuto per aumentare le disponibilità di legname di conifera, mediante opere di rimboschimento ed un più razionale governo delle foreste, specialmente nei paesi scandinavi e nell'America Settentrionale, dove il lavoro iniziato nell'immediato dopoguerra dà già i suoi frutti con un aumento di disponibilità di legname da destinare alle fabbriche di cellulosa e di carta.
Anche in Europa abbiamo aree in cui la filiera non è gestita e controllata secondo gli standard FSC.
Infatti nella parte orientale dei paesi Baltici e della Russia del nord è tuttora in corso una campagna di sensibilizzazione per convincere i proprietari delle foreste a gestire le foreste nel rispetto degli standard FSC.
L’auspicio è che con il tempo, i principi della buona gestione forestale trovino via via maggior diffusione e siano condivisi da un numero crescente di soggetti, organizzazioni, aziende, istituzioni sempre più consapevoli dell’importanza di questi temi e di questi valori.
La carta da macero si ottiene dalla raccolta differenziata di carta e giornali.
Ciò presuppone l’organizzazione, da parte dei comuni, della raccolta differenziata; il macero che ne deriva può essere utilizzato come tale da alcune cartiere che procedono all’interno dei loro impianti all’eliminazione delle impurità mentre in altri casi è necessario l’intervento di operatori ambientali per la selezione e l’imballaggio.
Le fasi del processo produttivo delle carte riciclate sono simili a quelle di altre per le quali vengono impiegate materie prime vergini, fatta eccezione per la parte iniziale della preparazione dell’impasto.
In questa fase è fondamentale togliere dai maceri i materiali estranei, chiamati contaminanti, come plastica, vetro, ferro, colle, paraffina, ecc.
Una epurazione accurata è necessaria soprattutto per le carte riciclate da stampa per le quali le esigenze sono maggiori di quelle per altri usi.
Spappolamento e disinchiostrazione della carta riciclata
Un rotolo di carta da macero entra nel pulper, spappolatore, dove il foglio viene disgregato fino a separare le singole fibre.
Per la carta da giornale viene fatta anche la disinchiostrazione, cioè l’allontanamento dell’inchiostro da stampa.
La produzione di carta in fibra riciclata inizia principalmente con la polpa, che crea polpa riciclata.
Dopo questo viene la rimozione dell’inchiostrazione, durante la quale l’inchiostro da stampa e le impurità vengono rimossi dalla polpa riciclata formata dalle fibre riciclate.
La deinchiostrazione provoca una perdita di inchiostrazione dal 10 al 40 percento della polpa riciclata, che è ad esempio dovuta al danneggiamento e alla rottura delle fibre; la parte scartata viene bruciata per produrre energia.
Si stima che una singola fibra arborea possa sopportare da 3 a 7 cicli di riciclaggio al massimo, dopodiché viene persa.
Tale carta viene macerata, disinchiostrata, ridotta in poltiglia e sbiancata.
Impatto ambientale e trattamento delle acque
La funzione del depuratore biologico è quella di riprodurre, artificialmente ed in un tempo molto più breve, quella attività di riossigenazione dell’acqua scaricata che in natura necessiterebbe almeno di diverse settimane.
L’acqua scaricata alla fine del ciclo produttivo è infatti carica di mucillagini del legno, micro fibre, linfa e zuccheri che vengono espressi in B.O.D., biological oxigen demand, o C.O.D.
Le nuove tecnologie degli impianti di produzione, l’installazione in ogni azienda di imponenti depuratori ed una più consapevole cultura ecologica di tutti gli operatori del settore hanno reso possibile una drastica riduzione della quantità di acqua necessaria per la produzione di carta e paste cartarie.
Nel caso della C.M.P., per esempio, l’impiego di acqua per la fabbricazione di un chilogrammo di pasta è passato dai circa 12 agli odierni 7-8 litri.
Produzione e disponibilità della cellulosa di conifera
Il continuo rilevante aumento del consumo mondiale di carte e cartoni ha richiesto un adeguato incremento della produzione di materie prime fibrose.
La questione è particolarmente importante per l'Italia dato che il consumo annuo pro capite è ancora notevolmente inferiore a quello degli altri paesi occidentali e quindi esistono possibilità di importanti sviluppi futuri.
Studî approfonditi sono stati effettuati per trovare la possibilità di sfruttare le foreste tropicali costituite da miscele di legni di caratteristiche molto eterogenee.
A questo problema ha dedicato gran parte della sua attività il Comitato per la chimica del legno della FAO.
Nonostante che gli studî di laboratorio e le prove in semi-scala abbiano fornito risultati incoraggianti, il successo è mancato a qualche coraggiosa iniziativa intesa a portare sul piano industriale lo sfruttamento di queste importanti fonti di materie prime.
Altro problema allo studio è l’utilizzazione ai fini cartarî dei cedui misti e per l’Italia in modo particolare del "forteto".
Esso consiste nel riuscire a lavorare, in modo economicamente conveniente, tronchi di piccolo calibro, spesso ramificati e contorti ed appartenenti a diverse specie vegetali.
Gli ostacoli che si incontrano per le lavorazioni boschive, per il trasporto e per la trasformazione in pasta, rappresentati quest’ultimi soprattutto dalla necessità di eliminare la corteccia da tronchi sottili e malformati e di lavorare con miscele di legni diversi, sebbene siano superabili sul piano tecnico in piccola scala e con opportuni accorgimenti, non lo sono ancora sul piano economico quando si voglia passare ad una lavorazione su scala industriale.
La produzione mondiale di pasta di legno nel 1958 è stata di 50,2 milioni di t, composta per il 33% di pasta meccanica e per il 67% di pasta chimica.
| Indicatore | Valore |
|---|---|
| Produzione mondiale di pasta di legno nel 1958 | 50,2 milioni di t |
| Pasta meccanica nel 1958 | 33% |
| Pasta chimica nel 1958 | 67% |
| Resa della pasta meccanica e termomeccanica | 95 kg di pasta ogni 100 kg di legno |
| Resa della pasta chimica | 40%-55% della sostanza legnosa originale |
| Cicli di riciclaggio di una fibra arborea | 3-7 cicli al massimo |
Applicazioni della cellulosa ottenuta dalle conifere
La pasta di legno chimica di conifere viene utilizzata principalmente per la produzione di prodotti di carta, come carta da stampa e da scrittura, carta velina, cartone e cartone.
La pasta chimica di legno di conifera ha elevata resistenza, brillantezza e opacità, che la rendono adatta a queste applicazioni.
La pasta chimica di legno di conifera può essere utilizzata anche per produrre il rayon, una fibra sintetica derivata dalla cellulosa, e derivati della cellulosa, come l'acetato di cellulosa e il nitrato di cellulosa.
Le paste semichimiche trovano comunque il loro impiego nella produzione di carta da giornale, da stampa, nel cartone ondulato, ecc.
Hanno avuto inizio già da alcuni anni tentativi per la produzione di "carta" mediante l'impiego di fibre sintetiche organiche e di fibre di vetro da sole o in miscela con fibre cellulosiche.
I primi risultati ottenuti sono molto interessanti e promettenti.
La polpa mercerizzata è una polpa decolorata che viene trattata con alcali diluiti a caldo per ottenere una massa extra elevata e un'elevata porosità.
La dissoluzione della pasta di legno, DWP, è una pasta di cellulosa purificata adatta per la successiva conversione chimica in una gamma di prodotti.
Caratteristiche della carta e ruolo delle fibre lunghe
La carta è un prodotto costituito essenzialmente da fibre vegetali e sostanze di carica minerali inerti.
Le materie prime non sono però sufficienti: esse costituiscono solo la parte fibrosa della carta, alla quale devono essere aggiunte le materie collanti, quelle coloranti, e sostanze speciali per diminuirne la trasparenza.
I vari impasti, a seconda delle destinazioni d’uso, subiscono altre lavorazioni.
Tutte le carte possono inoltre subire un trattamento finale di lisciatura o di calandratura.
Le carte sulla cui superficie non vengono stesi strati per modificare le caratteristiche superficiali sono carte non patinate.
Le carte da stampa che per esigenze estetiche debbano presentare la superficie ruvida o addirittura marcata o goffrata non potranno essere stampate in rotocalco e in generale nei sistemi a stampa diretta.
I procedimenti offset sono detti a stampa indiretta in quanto la carta non preleva direttamente l'inchiostro dalla forma da stampa inchiostrata, ma lo riceve da un elemento intermedio costituito da una superficie di gomma di opportuna durezza ed elasticità che si adatterà alla superficie del supporto rendendo così possibile un buon trasferimento anche su superfici a basso grado di liscio.
A questo scopo è molto importante anche il contenuto igrometrico della carta.
Durante la stampa, il foglio di carta deve essere sistemato in modo che la fibra corra parallelamente al cilindro di stampa, cioè parallela alla parte lunga del foglio, per evitarne piegature.
La carta, inoltre, si piega meglio nel senso della fibra.
Ecco perché, nel libro legato, il senso della fibra della carta deve essere parallelo al dorso.
Patinatura e finitura superficiale
Un ulteriore sviluppo di questa tecnica può essere considerata la "patinatura in macchina", realizzata con diversi tipi di apparecchiatura che applicano una sottile pellicola di patina, regolata nel suo spessore da una serie di cilindri distributori, sulle due facce del foglio in una sezione della seccheria.
Agli inizi della patinatura il legante classico era la caseina lattica, sposa ideale del bianco-satin con cui dava patine fluide, microporose e con eccezionali resistenze ad umido.
Ora i leganti principe sono i lattici, soprattutto a base stirene butadiene e/o a base acrilica, seguiti dall'amido e, in misura minore, le proteine vegetali e l'alcool polivinilico.
Un cilindro, immerso nella patina contenuta nel calamaio, applicava in modo disuniforme una quantità esuberante di patina sul foglio che, subito dopo, aderiva con il lato non patinato, alla superficie di un cilindro di notevole diametro, tamburo patinatore, e porgeva il lato patinato all'operazione di distribuzione uniforme su tutta la superficie, operazione che veniva effettuata da spazzole, lunghe quanto era largo il foglio, montate a due o a tre su dei telai mobili e regolabili, in modo da poter "premere" più o meno sulla superficie patinata.
Le patinate moderne sono carte di grammatura finale tra i 60 gr/m² e i 120 gr/m² con o senza legno usate per produzione di stampati commerciali ed editoriali.
Le patinate classiche sono carte di grammatura finale tra i 100 e i 240 gr/m² senza legno.
Gestione responsabile delle foreste di conifere
La cellulosa vergine proveniente dalle conifere continua a essere richiesta perché le sue fibre lunghe contribuiscono alla resistenza della carta e del cartone.
Il consumo globale odierno richiede anche l’uso di cellulosa vergine, per cui è bene affidarsi a criteri di gestione forestale responsabile.
La parte di legname destinata alla produzione cartaria può provenire da sottoprodotti, alberi non adatti alla segagione e cime di piante più grandi, oppure da piantagioni di alberi a rapida crescita messi a dimora proprio ad uso industriale.
A tale proposito è opportuno ricordare che le importantissime funzioni di scambio e di trasformazione, da anidride carbonica ad ossigeno, svolte dalle foreste giovani in accrescimento non sono nemmeno paragonabili a quelle di una foresta matura che, avendo rallentato il ciclo vitale, ha un rapporto di scambio, anidride carbonica-ossigeno, decisamente più limitato e tendente al pareggio tra l’ossigeno consumato e quello prodotto.
Un numero crescente di soggetti, organizzazioni, aziende e istituzioni è sempre più consapevole dell’importanza della gestione forestale responsabile e della provenienza delle fibre utilizzate dall’industria cartaria.